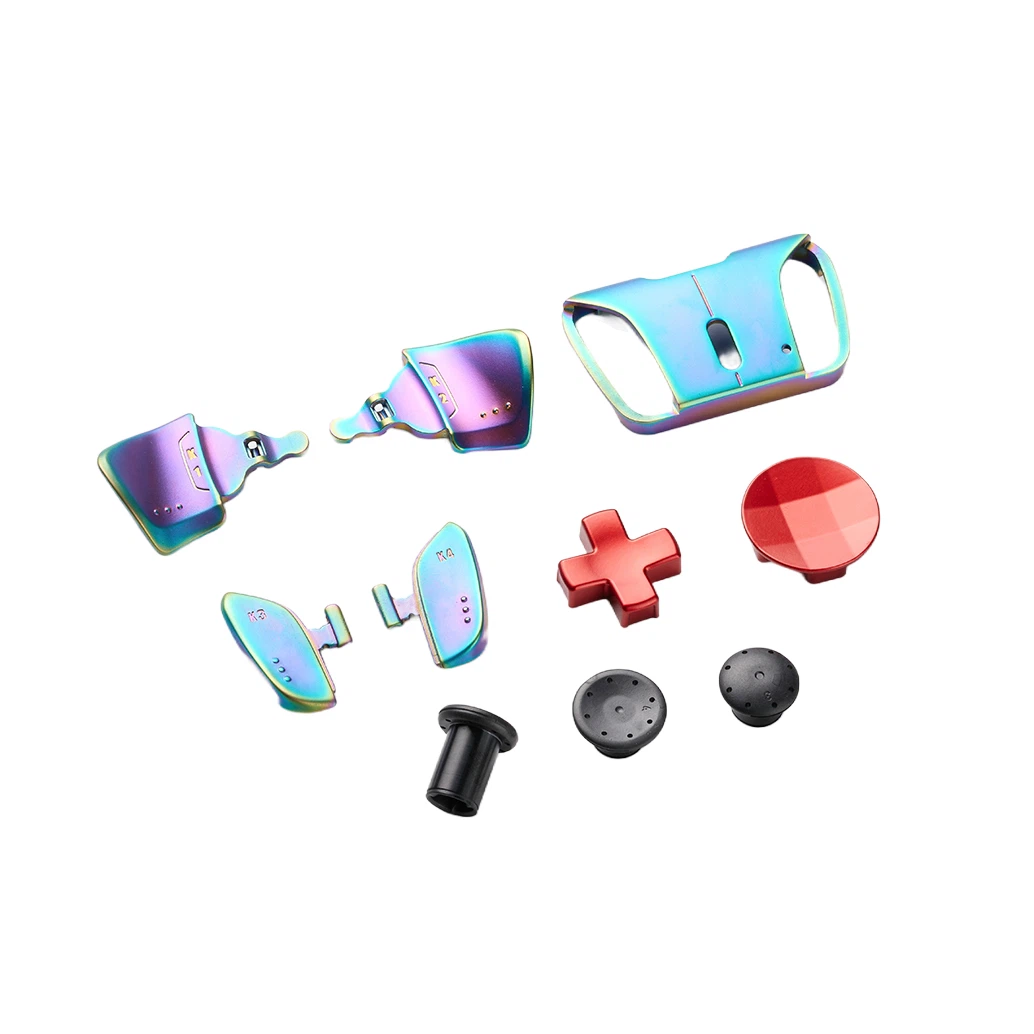
Ferli flæði innspýtingarmótunar fylgihluta felur aðallega í sér eftirfarandi skref:
Undirbúningsstig:
Efnival: Samkvæmt kröfum um vöruhönnun skaltu velja viðeigandi plastefni, svo sem pólýprópýlen (PP), pólýetýlen (PE), pólýstýren (PS) eða ABS osfrv.
Þurrkun efnis: Sum plastefni þarf að þurrka fyrir vinnslu til að fjarlægja raka og koma í veg fyrir loftbólur eða galla meðan á mótun ferli stendur.
Undirbúningur mygla: Samkvæmt vöruhönnuninni er samsvarandi mygla gerð, venjulega úr málmi (svo sem stáli eða áli) til að tryggja mikla nákvæmni og endingu.
Forhitun mygla: Í sumum tilvikum þarf að hitna moldið til að tryggja vökva og mótunaráhrif plastefnisins.
Innspýtingarmótunarferli:
Plastbráðnun: Plastagnirnar eru gefnar í upphitunartunnuna og hitaðar í bráðið ástand af hitaranum. Upphitunarhitastigið er venjulega á milli 200-300 gráðu.
Skrúfa extrusion: Skrúfan snýst í upphitunartunnunni og ýtir bráðnu plastinu í innspýtingarstöðu meðan hún blandar saman jafnt.
Sprengjufasi : Skrúfan færist fram og sprautar bráðnu plastinu í moldholið á miklum hraða í gegnum stútinn. Innspýtingarhraði og þrýstingur er stilltur í samræmi við vöruþörf.
Pressure Holding Phase: Eftir inndælingu heldur skrúfan áfram að beita þrýstingi til að bæta efnið sem minnkað er með því að kæla rýrnun til að tryggja nákvæma vörustærð.
RECOLING PHASE: Plastið kólnar og storknar í mótinu til að mynda vöru. Kælingartíminn er aðlagaður í samræmi við þykkt vöru og efniseiginleika, venjulega á bilinu nokkrar sekúndur til nokkurra mínútna.
Demolding PHASE: Eftir kælingu er mótaðri afurðinni kastað út úr moldinni með stangarstönginni eða steypuplötunni.
POST-PROCESSING:
Finishing: Fjarlægðu burrs og umfram efni frá brún vörunnar.
Surface meðferð: Yfirborðsmeðferð eins og fægja, úða osfrv. Er framkvæmd samkvæmt kröfum.
Með ofangreindum skrefum er hægt að framleiða plastbúnað sem uppfyllir hönnunarkröfur.